


Enjeksiyon top 10 mumkin bo'lgan nuqsonlari va echimlari
Xabar QOLDIRISH
Enjeksiyon top 10 mumkin bo'lgan nuqsonlari va echimlari
Injektsion kalıplama, plastik qismlar ishlab chiqariladigan eng keng tarqalgan jarayonlardan biridir. Inyeksion kalıplama jarayonida har xil o'lchamdagi, shakldagi va murakkablikdagi turli xil qismlarni yaratish mumkin.
Inyeksion kalıplı qismlarni yasash ham san'at, ham fan. Yangi qismlarni ommaviy ishlab chiqarishda katta miqdordagi mablag 'sarflaydigan kompaniyalarning kichik xatolarini oldini olish uchun yuqori darajadagi texnik tajriba va batafsil ma'lumot talab qilinadi.
Ushbu omillarning ba'zilari oqim tezligi, bosim yoki plastik qarshi kalıplama harorat parametrlari bo'lishi mumkin.
Inyeksion kalıplama jarayonidagi nosozliklar tufayli kelib chiqqan ba'zi kamchiliklarni ko'rib chiqamiz.

Oqim chiziqlari
Sink belgilar
Vakuum bo'shliqlari
Yuzaki delaminatsiya
Payvand choklari
Qisqa zarbalar
Urish
Belgilarni kuyish
Jet
Chaqnoq
Oqim chiziqlari
Ta'rif: Oqim chiziqlari - bu odatda chizilgan ranglar bilan qoplangan chiziqlar, chiziqlar yoki chiziqlar bo'lib, ular eritilgan plastmassaning fizik yo'l va sovutish profilining in'ektsion kalıplama bo'shlig'iga oqib chiqishi natijasida paydo bo'ladi. Enjeksiyon shaklidagi plastmassa, qism kirish orqali "darvoza" deb nomlangan kirish yo'li orqali o'z yo'lini boshlaydi. So'ngra asbob bo'shlig'idan o'tib, soviydi (oxir-oqibat qattiq holatga keladi).

Sabablari: Oqim chizig'idagi nuqsonlar eritilgan plastmassa oqimining o'zgaruvchan tezligidan kelib chiqadi, chunki u konturlar bo'ylab yo'nalishni o'zgartiradi va qolib asbob ichida egiladi. Ular, shuningdek, plastmassa turli xil devor qalinligi bo'lgan qismlardan oqib o'tganda yoki quyish tezligi juda past bo'lganda, plastmassaning turli tezlikda qattiqlashishiga olib keladi.
Himoya vositalari:
Inyeksiya tezligini va bosimni optimal darajaga oshiring, bu bo'shliqlarning to'g'ri to'ldirilishini ta'minlaydi (eritilgan plastik vaqtni noto'g'ri joyda sovutishga imkon bermasdan). Eritilgan plastmassaning harorati yoki qolipning o'zi ham ko'tarilishi mumkin, chunki plastmassa kamchilikka olib kelishi uchun etarlicha sovib ketmasin.
Dumaloq burchaklar va yo'nalishni va oqim tezligini keskin o'zgarishini oldini olish uchun devor qalinligi o'zgaradigan joylar.
Darvozani ingichka devorlar bilan asbob bo'shlig'iga joylashtiring.
Sink belgilar
Ta'rif: Lampochka belgilari - bu tayyor mahsulotning ichki qismlarida qisqarish sodir bo'lganda, in'ektsion kalıplı prototipning qalinroq joylarida paydo bo'ladigan kichik kraterlar yoki tushkunliklar. Effekt biroz topografiyadagi sinkholga o'xshaydi, ammo eroziya emas, balki qisqarish natijasida yuzaga keladi.

Sabablari: Ko'pincha sovutish vaqti yoki sovutish mexanizmi plastmassani mog'or holatida to'liq sovishi va davolay olmasa, cho'kish belgilari paydo bo'ladi. Ular, shuningdek, bo'shliqda etarli bo'lmagan bosim yoki darvozada haddan tashqari harorat tufayli paydo bo'lishi mumkin. Qolgan barchasi teng bo'lganda, enjeksiyon bilan qoplangan qismning qalin qismlari ingichka qismlarga qaraganda uzoqroq vaqt soviydi va shuning uchun lavabo izlari joylashgan joyda ko'proq bo'ladi.
Himoya vositalari:
Kalıp haroratini pasaytirish kerak, ushlab turish bosimi oshdi va etarli darajada sovutish va davolashni ta'minlash uchun ushlab turish muddati uzaytirildi.
Qalin devor qismlarining qalinligini kamaytirish, shuningdek, tezroq sovishini ta'minlaydi va cho'kish belgilarining paydo bo'lish ehtimolini kamaytirishga yordam beradi.
Vakuum bo'shliqlari
Ta'rif: Vakuum bo'shliqlari bu havo bilan qoplangan protetib in'ektsiyasi shaklidagi sirt ichiga yoki uning ichiga yaqin bo'lgan cho'ntaklar.

Sabablari: Vakuum bo'shliqlari ko'pincha prototipning yuzasi va ichki qismlari o'rtasida notekis qotib qolishdan kelib chiqadi. Bu qolipdagi eritilgan plastmassani kondensatsiyalash uchun ushlab turish bosimi etarli bo'lmaganda yanada kuchayishi mumkin (va shu bilan boshqa tuzoqqa tushadigan havoni siqib chiqaradi). Bo'shliqlar, shuningdek, to'g'ri hizalanmagan ikkita yarmi bo'lgan qolipdan chiqarilgan qismdan ham rivojlanishi mumkin.
Himoya vositalari:
Darvozani qolipning eng qalin qismida joylashtiring.
Kamroq yopishqoq plastmassaga o'ting. Bu kamroq gazni tutilishini ta'minlaydi, chunki havo tezroq chiqib ketishi mumkin.
Kutish vaqtini ushlab turish bilan birga ushlab turish bosimini oshiring.
Kalıp qismlari yaxshi birlashtirilganligiga ishonch hosil qiling.
Yuzaki delaminatsiya
Ta'rif: Yuzaki delaminatsiya - bu ifloslantiruvchi material tufayli yupqa sirt qatlamlari paydo bo'ladigan holat. Ushbu qatlamlar qoplamaga o'xshaydi va odatda tozalanishi mumkin (masalan, "delaminat").

Sabablari: Eritilgan plastmassaga kirib boradigan xorijiy materiallar tayyor mahsulotdan ajralib chiqadi, chunki ifloslantiruvchi va plastmassa bog'lab turolmaydi. Ularning bir-biriga bog'lana olmasligi nafaqat prototipning ko'rinishiga, balki uning kuchliligiga ham ta'sir qiladi. Ifloslantiruvchi plastmassa ichida joylashgan mahalliy nosozlik sifatida ishlaydi. Mog'or chiqaradigan vositalarga haddan tashqari bog'liqlik, shuningdek, delaminatsiyani keltirib chiqarishi mumkin.
Himoya vositalari:
Kalıplamadan oldin plastmassani to'g'ri quriting.
Kalıp haroratini oshiring.
Eritma oqimida to'satdan o'zgarishlarni oldini olish uchun burchaklarni tekislang va qolib dizaynidagi keskin burilishlarni qiling.
Mog'orni yo'qotish vositalariga bog'liqlikni kamaytirish yoki yo'q qilish uchun qolib dizaynidagi bo'shatish mexanizmiga ko'proq e'tibor qarating.
Payvand choklari
Ta'rif: Kaynak chiziqlari aslida mog'orning har xil qismlaridan oqib chiqayotganda eritilgan plastmassalar bir-biri bilan uchrashadigan qismda paydo bo'ladigan chiziqqa qaraganda chinakamga o'xshaydi.

Sabablari: Payvand choklari eritilgan plastmassaning qisman qotib qolishi mavjud bo'lganda, ikki yoki undan ortiq oqim jabhalarining noto'g'ri bog'lanishi tufayli yuzaga keladi.
Himoya vositalari:
Mog'or yoki eritilgan plastmassaning haroratini ko'taring.
Inyeksiya tezligini oshiring.
Oqim naqshini yagona manbali oqim bo'lishi uchun sozlang.
Kamroq yopishqoq plastmassaga yoki pastroq erish harorati bo'lgan biriga o'ting
Qisqa zarba
Ta'rif: Ushbu atamadan ko'rinib turibdiki, qisqa zarbalarni mog'or zarbasi qisqa vaqt ichida tushadigan holat sifatida tasvirlash mumkin. Bu shuni anglatadiki, eritilgan plastmassa biron bir sababga ko'ra mog'or bo'shlig'ini yoki bo'shliqlarni to'liq egallamaydi, natijada plastmassa yo'q bo'lgan qism paydo bo'ladi. Tayyor mahsulot etishmovchilikka uchraydi, chunki u to'liq emas.


Sabablari: Qisqa zarbalar bir qator narsalardan kelib chiqishi mumkin. Rasmga tushirish yoki plastiklash qobiliyatini noto'g'ri kalibrlash natijasida plastik bo'shliqlarni to'ldirish uchun etarli emas. Agar plastmassa juda yopishqoq bo'lsa, u barcha bo'shliqlarni egallab olishdan oldin qattiqlashadi va qisqa vaqt ichida zarbaga olib keladi. Gazni zararsizlantirish yoki gazni zararsizlantirish texnikasining etarli emasligi, shuningdek, qisqa muddatli zarbalarga olib kelishi mumkin, chunki havo ushlanib qoladi va undan qochib qutulish imkoni yo'q; plastik materiallar havo yoki gaz egallagan joyni egallay olmaydi.
Himoya vositalari:
Oqimi yuqori bo'lgan kamroq yopishqoq plastmassani tanlang. Ushbu plastmassa eng qiyin erishish mumkin bo'lgan bo'shliqlarni to'ldiradi.
Oqim tezligini oshirish uchun mog'or yoki eritma haroratini oshiring.
Gaz qolib ichida qolib ketmasligi va yaxshi shamollatilishi uchun qolipni loyihalash orqali gaz hosil bo'lishini hisoblang.
Kalıplama mashinasida material besleme hajmini oshiring yoki maksimal materiallar beslenmesine erishilgan taqdirda, yuqori moddiy ta'minoti bo'lgan mashinaga o'ting.
Urish
Ta'rif: Warping (yoki warpage) - bu kalıplanmış komponentning turli qismlarida notekis qisqarish mavjud bo'lganda yuzaga keladigan deformatsiya. Natijada, o'ralmagan, notekis yoki egilgan shakli bo'lmagan joyda.

Sabablari: Urish odatda mog'or materialini bir tekis bo'lmagan sovutish tufayli yuzaga keladi. Mog'orning turli qismlarida turli xil sovutish tezligi plastmassani boshqacha sovutishiga olib keladi va shu bilan ichki stresslarni keltirib chiqaradi. Ushbu stresslar, bo'shatilganda, chirishga olib keladi.
Himoya vositalari:
Sovutish vaqti etarlicha uzoq bo'lishini va uning qismiga qulflanib qolgan qoldiq stresslarning paydo bo'lishining oldini olish uchun etarlicha sekin ekanligiga ishonch hosil qiling.
Plastmassa bitta yo'nalishda oqishi uchun qolipni tekis devor qalinligi bilan loyihalashtiring.
Siqilish va deformatsiyaga moyil bo'lmagan plastmassa materiallarni tanlang. Yarim kristalli materiallar odatda chirishga ko'proq moyil.
Belgilarni kuyish
Ta'rif: Kuyish izlari - rangsizlanish, odatda zang rangli, qarshi kalıplanmış prototiplarning yuzasida paydo bo'ladi.
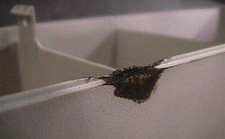
Sabablari: Yonish belgilari yoki haddan tashqari qizib ketish natijasida plastik materialning emirilishi yoki in'ektsiya tezligi tufayli yuzaga keladi. Yonish belgilari, shuningdek, qotib qolgan qismning sirtini ushlab turadigan havo haddan tashqari qizib ketishi tufayli yuzaga kelishi mumkin.
Himoya vositalari:
Inyeksiya tezligini kamaytiring.
Gazni shamollatish va gazni o'chirishni optimallashtiring.
Mog'or va eritma haroratini pasaytiring.
Jet
Ta'rif: Jetet, eritilgan plastmassa inyeksiya tezligi tufayli mog'or yuzasiga yopishmaydigan vaziyatni anglatadi. Eritilgan plastmassa suyuq holatda suyuqlik oqim holatidagi to'lqinli burmalarni in'ektsion kalıplı qism yuzasida ko'rsatadigan holga keltiradi.

Sabablari: Jet qilish asosan eritma harorati juda past bo'lganida va eritilgan plastmassaning yopishqoqligi juda yuqori bo'lganda sodir bo'ladi va shu bilan uning qolib orqali oqishiga qarshilik kuchayadi. Plastmassa mog'or devorlari bilan aloqa qilganda, u tez soviydi va yopishqoqligi ortadi. Ushbu yopishqoq plastmassaning orqasida oqadigan material, yopishqoq plastmassani yanada itaradi va tayyor mahsulotning yuzasida iz qoldiradi.
Himoya vositalari:
Mog'or va eritma haroratini oshiring.
Darvoza hajmini oshiring, shunda in'ektsiya tezligi sekinlashadi.
Eritilgan plastmassa va qolib o'rtasida etarli aloqani ta'minlash uchun darvoza dizaynini optimallashtiring.
Chaqnoq
Ta'rif: Chaqnoq - ba'zi eritilgan plastmassa qolib bo'shlig'idan qochib ketganda paydo bo'ladigan qusur. Qochishning odatiy yo'llari ajratish chizig'i yoki ejektor pin joylari orqali amalga oshiriladi. Ushbu ekstruziya soviydi va tayyor mahsulotga biriktiriladi.

Sabablari: Yorug'lik qolib etarli kuch bilan biriktirilmasa (plastmassadan o'tishga imkon beradigan eritilgan plastmassadan hosil bo'lgan qarama-qarshi kuchlarga bardosh beradigan kuch) bilan sodir bo'lganda paydo bo'lishi mumkin. Yaroqlilik muddati o'tib ketgan qoliplardan foydalanish eskiradi va miltillashi mumkin. Bundan tashqari, haddan tashqari qarshi bosimi plastmassani eng kam qarshilik yo'li orqali tashqariga chiqarishi mumkin.
Himoya vositalari:
Kadrlar qismlarini tortishish paytida yopiq bo'lishini ta'minlash uchun qisqichlarning bosimini oshiring.
Mog'orni to'g'ri parvarish qilish va tozalashni ta'minlang (yoki u yaroqlilik muddati tugaganida o'zgartiriladi).
Inyeksiya tezligi, qarshi bosimi, qolib harorati va gazni to'g'ri shamollatish kabi maqbul kalıplama sharoitlarini qabul qiling.
Yuqorida aytib o'tilgan kamchiliklarning ko'pligi dizaynni iterativ jarayonga to'g'ri jihozlash orqali oldini olish mumkin. Solidworks plastmassalari kabi mog'or oqimining dasturiy ta'minoti ideal darvoza joylarini aniqlashga, havo cho'ntaklarini, oqim yoki payvandlash chiziqlarini va vakuum bo'shliqlarini oldindan ko'rishga yordam beradi. Eng muhimi, bu sizga ushbu muammolarni echimini oldindan ishlab chiqishda yordam beradi, shunda ishlab chiqarish haqida gap ketganda sizga kam xarajat qiladigan kamchiliklar haqida tashvishlanmaslik kerak.
Biz bilan bog'lanish

21-sonli blok, Nan Xing Uch ko'chasi, Nan Fang sanoat parki,
Bei Se, Xumen, Dong Guan, Guang Dong, Xitoy.
Skype: chuqur
Tel: 86-15024107707
Teglar: Plastmassa, Custom 2K Injection Molding, BI-Injection Molding, Custom plastics, Plastik qutilarini ishlab chiqarish, Plastik Kalıplama, Injektsion kalıplama


